


چالشهای جوشکاری ورق A516 و راهکارهای کنترل کیفیت
در این مقاله با مهمترین چالشهای جوشکاری ورق A516، از جمله ترک هیدروژنی، تخلخل، همجوشی ناقص و تنش پسماند آشنا میشوید و راهکارهای کنترل کیفیت اتصالات جوشی را بررسی میکنید.
چرا جوشکاری ورق A516 به کنترل دقیقتری نیاز دارد؟
در ساخت مخازن تحت فشار، کیفیت جوش فقط به ظاهر مناسب اتصال محدود نمیشود. یک اتصال ممکن است از نظر ظاهری یکنواخت باشد، اما به دلیل وجود عیوب داخلی، تنشهای پسماند یا ناپیوستگی در ناحیه جوش، نتواند عملکرد مورد انتظار را در شرایط کاری حفظ کند. این موضوع در ساخت تجهیزات صنعتی حساس اهمیت بیشتری پیدا میکند؛ زیرا کیفیت اتصال مستقیماً با ایمنی و قابلیت اطمینان مجموعه ارتباط دارد.
ورق A516 از فولادهای کربنی مورد استفاده در ساخت تجهیزات تحت فشار است و هنگام جوشکاری آن باید عواملی مانند ترکیب شیمیایی، ضخامت، شرایط اتصال، مواد مصرفی و مشخصات فرآیند در نظر گرفته شوند. به همین دلیل نمیتوان برای تمام گریدها و ضخامتهای این فولاد یک روش ثابت در نظر گرفت.
بخش مهمی از مشکلات جوشکاری نیز نه به خود ورق، بلکه به آمادهسازی نامناسب، انتخاب نادرست مواد مصرفی یا کنترلنشدن شرایط ساخت مربوط میشود. شناخت این عوامل کمک میکند عیوب احتمالی پیش از تبدیلشدن به مشکلات جدی شناسایی شوند.
1. ترک هیدروژنی؛ یکی از مهمترین نگرانیها در اتصالات جوشی
ترک هیدروژنی از عیوبی است که ممکن است در برخی اتصالات فولادی پس از پایان جوشکاری و حتی پس از سردشدن قطعه ظاهر شود. این ترکها همیشه بلافاصله قابل مشاهده نیستند و گاهی با فاصله زمانی ایجاد میشوند؛ به همین دلیل اتکا به بازرسی ظاهری اولیه کافی نیست.
سه عامل اصلی در شکلگیری این نوع ترک نقش دارند:
- وجود هیدروژن قابل انتشار در فلز جوش یا ناحیه مجاور آن
- ایجاد ریزساختار سخت و حساس به ترک در اثر شرایط حرارتی
- وجود تنشهای کششی در اتصال
در جوشکاری ورقهای ضخیم یا اتصالاتی که محدودیت حرکتی زیادی دارند، اهمیت بررسی این عوامل بیشتر میشود. رطوبت، آلودگی سطح، زنگزدگی و نگهداری نامناسب مواد مصرفی نیز میتوانند شرایط را برای بروز مشکل فراهم کنند.
برای کنترل این ریسک، باید میزان هیدروژن مواد مصرفی، وضعیت آمادهسازی اتصال و الزامات حرارتی مطابق دستورالعمل جوشکاری تأییدشده بررسی شوند. انتخاب مواد مصرفی کمهیدروژن و رعایت شرایط نگهداری تعیینشده از سوی سازنده نیز در کاهش احتمال بروز این عیب مؤثر است.
2. تخلخل و آلودگی سطح؛ عواملی که کیفیت اتصال را کاهش میدهند
تخلخل زمانی ایجاد میشود که گازها در فلز جوش محبوس شوند و فرصت خروج مناسب از حوضچه جوش را پیدا نکنند. نتیجه این اتفاق میتواند ایجاد حفرههایی در ساختار جوش باشد که بسته به اندازه، تعداد و محل قرارگیری، بر کیفیت اتصال اثر میگذارند.
یکی از عوامل مهم در بروز این مشکل، آمادهسازی نامناسب سطوح اتصال است. وجود روغن، گریس، رنگ، رطوبت و آلودگیهای سطحی میتواند شرایط نامطلوبی برای تشکیل جوش ایجاد کند.
البته تخلخل تنها عیب احتمالی نیست. آلودگی سطح و آمادهسازی نامناسب ممکن است با مشکلاتی مانند همجوشی ناقص نیز همراه شوند. در این حالت، فلز جوش بهدرستی با فلز پایه یا لایه قبلی پیوند برقرار نمیکند.
برای کاهش احتمال این مشکلات، آمادهسازی سطح باید بخشی از برنامه کنترل کیفیت ساخت باشد. همچنین بررسی شرایط مواد مصرفی، تجهیزات و وضعیت اتصال پیش از شروع عملیات اهمیت دارد. کیفیت جوش نباید صرفاً بر اساس ظاهر نهایی آن ارزیابی شود.
3. همجوشی ناقص؛ عیبی که ممکن است از دید بازرسی ظاهری پنهان بماند
همجوشی ناقص یکی از ناپیوستگیهایی است که در مرز بین فلز جوش و فلز پایه یا میان لایههای جوش ایجاد میشود. در این وضعیت، اتصال متالورژیکی مورد انتظار بهطور کامل شکل نمیگیرد.
این عیب ممکن است به دلایل مختلفی مانند آمادهسازی نامناسب لبهها، شرایط نامتناسب فرآیند یا کنترل ناکافی متغیرهای جوشکاری ایجاد شود. اهمیت آن زمانی بیشتر میشود که اتصال در معرض بارگذاری یا شرایط کاری حساس قرار داشته باشد.
در تجهیزات تحت فشار، وجود چنین ناپیوستگیهایی میتواند بر قابلیت اطمینان اتصال اثر بگذارد. به همین دلیل بررسی نقشه اتصال، کیفیت آمادهسازی و انطباق عملیات ساخت با دستورالعمل تأییدشده ضروری است.
در مواردی که مشخصات پروژه ایجاب میکند، استفاده از روشهای آزمون غیرمخرب میتواند به شناسایی عیوبی کمک کند که با مشاهده سطح قابل تشخیص نیستند.
4. اعوجاج و تنش پسماند؛ پیامدهای توزیع نامناسب حرارت
جوشکاری با ورود حرارت به قطعه همراه است. بخشهای مختلف اتصال در اثر این حرارت منبسط و پس از سردشدن منقبض میشوند. اگر این تغییرات بهصورت یکنواخت اتفاق نیفتند، ممکن است قطعه دچار تغییر شکل شود یا تنشهایی در ساختار آن باقی بماند.
این مسئله در ساخت مخازن و قطعاتی که به دقت ابعادی نیاز دارند اهمیت زیادی دارد. برای مثال، تغییر شکل در برخی نواحی میتواند بر همراستایی اجزا، ابعاد نهایی یا کیفیت مونتاژ اثر بگذارد.
تنش پسماند نیز موضوع جداگانهای است. این تنشها پس از پایان عملیات جوشکاری در قطعه باقی میمانند و در کنار تنشهای ناشی از شرایط کاری میتوانند بر رفتار اتصال اثرگذار باشند.
کنترل توالی ساخت، طراحی مناسب اتصالات و بررسی محدودیتهای مونتاژ از جمله موضوعاتی هستند که در برنامهریزی تولید باید مورد توجه قرار گیرند. در صورت نیاز به عملیات حرارتی پس از جوشکاری، تصمیمگیری درباره آن باید با توجه به استاندارد طراحی، ضخامت، شرایط سرویس و الزامات پروژه انجام شود.
5. انتخاب نامناسب شرایط جوشکاری و اثر آن بر خواص ناحیه مجاور جوش
در جریان جوشکاری، فقط فلز جوش تحت تأثیر حرارت قرار نمیگیرد. بخشی از فلز پایه در مجاورت اتصال نیز دچار تغییرات حرارتی و متالورژیکی میشود که به آن ناحیه متأثر از حرارت یا HAZ گفته میشود.
خواص این ناحیه میتواند تحت تأثیر شرایط حرارتی تغییر کند. بسته به ترکیب شیمیایی، ضخامت و شرایط فرآیند، احتمال ایجاد نواحی با سختی متفاوت یا تغییر در رفتار مکانیکی وجود دارد.
از طرف دیگر، افزایش یا کاهش نامناسب حرارت ورودی نیز ممکن است پیامدهای متفاوتی ایجاد کند. بنابراین این تصور که افزایش حرارت همیشه به بهبود کیفیت جوش منجر میشود، درست نیست. کنترل حرارت باید بر اساس محدودههای تعیینشده در دستورالعمل معتبر انجام شود.
در پروژههای حساس، بررسی خواص ناحیه جوش و ناحیه متأثر از حرارت میتواند بخشی از ارزیابی کیفیت اتصال باشد. هدف این است که اتصال نهایی، علاوه بر پیوستگی مناسب، الزامات مکانیکی و عملکردی مورد انتظار را نیز برآورده کند.
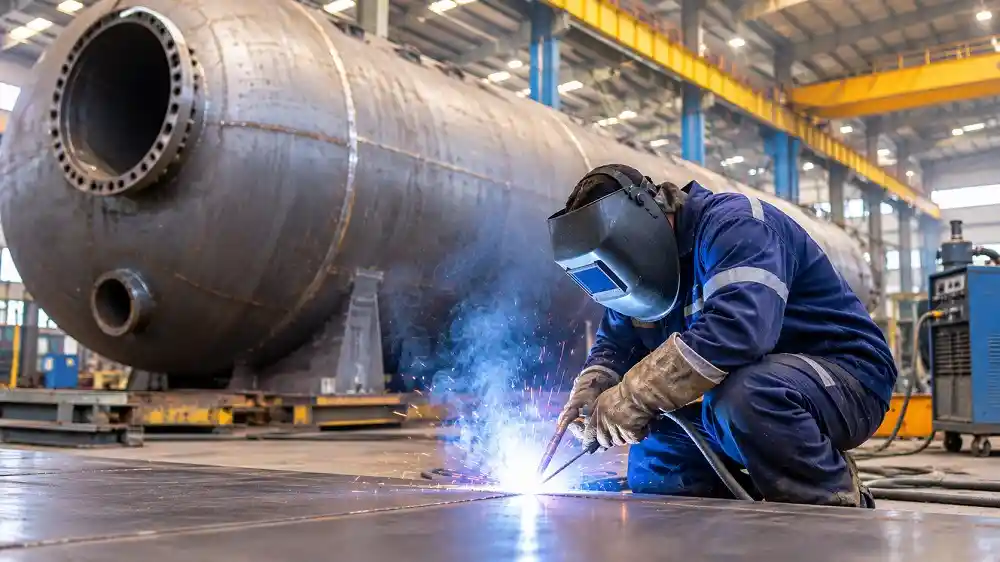
چه عواملی در کنترل کیفیت جوشکاری A516 اهمیت دارند؟
کنترل کیفیت جوشکاری باید از مرحله بررسی مدارک و آمادهسازی شروع شود و تا بازرسی نهایی ادامه پیدا کند. تمرکز صرف بر مرحله اجرای جوش نمیتواند تمام عوامل مؤثر بر کیفیت را پوشش دهد.
مهمترین مواردی که باید در برنامه کنترل کیفیت بررسی شوند عبارتاند از:
1. بررسی مشخصات ورق و گواهی متریال
گرید، ضخامت و مشخصات شیمیایی و مکانیکی ورق باید با مدارک پروژه مطابقت داشته باشند. وجود گواهی معتبر متریال و امکان ردیابی مشخصات ورق، به اطمینان از انطباق مواد اولیه کمک میکند.
2. بررسی دستورالعمل جوشکاری
در پروژههایی که تحت الزامات کدهای طراحی مخازن تحت فشار انجام میشوند، دستورالعمل جوشکاری یا WPS باید متناسب با شرایط اتصال و مواد مورد استفاده تهیه و تأیید شده باشد. سوابق احراز صلاحیت روش جوشکاری یا PQR نیز در چارچوب استاندارد مربوطه اهمیت دارد.
3. کنترل مواد مصرفی
نوع مواد مصرفی، شرایط نگهداری و مشخصات آنها باید با دستورالعمل تأییدشده مطابقت داشته باشد. این موضوع بهویژه در کنترل هیدروژن و جلوگیری از برخی عیوب جوش اهمیت دارد.
4. بازرسی در مراحل مختلف ساخت
بازرسی چشمی، کنترل ابعادی و آزمونهای غیرمخرب متناسب با الزامات پروژه میتوانند در شناسایی ناپیوستگیها مؤثر باشند. انتخاب روش بازرسی باید با توجه به نوع عیب مورد انتظار و معیار پذیرش انجام شود.
5. بررسی الزامات عملیات حرارتی
عملیات حرارتی پس از جوشکاری یا PWHT برای همه شرایط ساخت الزام یکسانی ندارد. نیاز به انجام آن و محدوده شرایط مربوطه باید بر اساس کد طراحی، ضخامت، گرید، شرایط سرویس و مشخصات پروژه تعیین شود.
آیا تمام گریدهای A516 به روش جوشکاری یکسانی نیاز دارند؟
خیر. اگرچه گریدهای مختلف A516 در یک خانواده استاندارد قرار میگیرند، اما تفاوت در خواص مکانیکی، ترکیب شیمیایی، ضخامت و شرایط سفارش میتواند بر الزامات جوشکاری اثر بگذارد.
برای مثال، صرفاً یکسانبودن نام استاندارد به این معنا نیست که میتوان یک دستورالعمل جوشکاری را بدون بررسی برای تمام گریدها و ضخامتها به کار برد. شرایط اتصال، میزان مقیدشدگی قطعات، مواد مصرفی و الزامات کد طراحی نیز در این تصمیم نقش دارند.
به همین علت، تعیین شرایط جوشکاری باید بر پایه مدارک فنی همان پروژه انجام شود. استفاده از توصیههای عمومی یا اعداد ثابت بدون توجه به شرایط واقعی قطعه، میتواند نتیجه نامطمئنی ایجاد کند.
جمعبندی؛ کیفیت جوش A516 از مرحله آمادهسازی آغاز میشود
جوشکاری ورق A516 در ساخت تجهیزات تحت فشار، فراتر از ایجاد یک اتصال ظاهراً یکنواخت است. ترک هیدروژنی، تخلخل، همجوشی ناقص، اعوجاج و تنش پسماند از جمله چالشهایی هستند که میتوانند کیفیت نهایی ساخت را تحت تأثیر قرار دهند.
نکته مهم این است که بسیاری از این مشکلات با یک اقدام منفرد برطرف نمیشوند. بررسی مشخصات متریال، آمادهسازی مناسب، انتخاب مواد مصرفی متناسب، رعایت دستورالعمل جوشکاری تأییدشده و بازرسی متناسب با الزامات پروژه باید در کنار یکدیگر قرار بگیرند.
در نهایت، اگر قرار است از ورق A516 در ساخت تجهیزات حساس استفاده شود، تطبیق مشخصات ورق با مدارک طراحی و دریافت مشاوره فنی پیش از خرید اهمیت زیادی دارد. برای بررسی موجودی و خرید انواع محصولات فولادی میتوانید به سایت همکارآهن مراجعه کنید.
تأمین انواع ورق فولادی مورد نیاز پروژه از همکارآهن
برای ساخت مخازن، تجهیزات صنعتی و اجرای پروژههای مختلف، انتخاب و تأمین ورق فولادی متناسب با مشخصات فنی اهمیت زیادی دارد. همکارآهن مجموعهای از انواع ورقهای فولادی را از کارخانههای معتبر تأمین میکند تا بتوانید محصولات موردنیاز خود را در کوتاهترین زمان بررسی و سفارش خود را ثبت کنید.
انواع ورقهای قابل تأمین از همکارآهن شامل موارد زیر است:
- ورق A516 :برای پروژههایی که به ورق فولادی مخصوص تجهیزات تحت فشار نیاز دارند.
- ورق اسیدشویی: مناسب کاربردهایی که به سطح تمیزتر و عاری از پوستههای نورد نیاز دارند.
- ورق سیاه ST37 :از گزینههای پرکاربرد در پروژههای صنعتی و ساختمانی.
- ورق گالوانیزه: برای کاربردهایی که مقاومت در برابر خوردگی اهمیت دارد.
- ورق رنگی: در رنگها و مشخصات مختلف برای مصارف ساختمانی و صنعتی.
- ورق روغنی: مناسب کاربردهایی که کیفیت سطح و دقت ابعادی اهمیت دارد.
علاوه بر این محصولات، سایر ورقهای فولادی موردنیاز پروژه خود را نیز میتوانید از همکارآهن تهیه کنید. کافی است مشخصات و نیاز سفارش خود را بررسی کرده و از طریق سایت همکارآهن اقدام به ثبت سفارش و دریافت پیشفاکتور کنید. با این روش، میتوانید بدون اتلاف وقت، محصولات موردنیازتان را بررسی کرده و فرآیند خرید را سریعتر پیش ببرید.
سوالات متداول
1.آیا جوشکاری ورق A516 دشوار است؟
جوشکاری این ورق بهخودیخود غیرممکن یا لزوماً دشوار نیست، اما به دلیل استفاده از آن در تجهیزات تحت فشار، باید شرایط متریال، ضخامت، نوع اتصال و الزامات پروژه با دقت بررسی شوند.
2.مهمترین علت ترک در جوشکاری A516 چیست؟
ترک هیدروژنی یکی از نگرانیهای مهم در جوشکاری فولادهاست. وجود هیدروژن، ریزساختار حساس و تنش کششی از عوامل اصلی شکلگیری آن هستند.
3.آیا پیشگرمکردن ورق A516 همیشه ضروری است؟
خیر. ضرورت و میزان پیشگرم به عواملی مانند ترکیب شیمیایی، ضخامت، شرایط اتصال، مواد مصرفی و دستورالعمل جوشکاری بستگی دارد. نمیتوان یک دمای ثابت را برای تمام شرایط پیشنهاد کرد.
4.آیا عملیات حرارتی پس از جوشکاری برای تمام گریدهای A516 لازم است؟
خیر. الزام PWHT به کد طراحی، ضخامت، شرایط سرویس و مشخصات پروژه وابسته است و باید بر اساس الزامات فنی مربوطه تعیین شود.
5.چگونه میتوان عیوب داخلی جوش را شناسایی کرد؟
بسته به نوع عیب و معیارهای پذیرش پروژه، روشهایی مانند آزمون فراصوتی، رادیوگرافی، ذرات مغناطیسی یا مایعات نافذ میتوانند مورد استفاده قرار گیرند. انتخاب روش مناسب به محل و ماهیت عیب بستگی دارد.



خبرنامه همکار آهن



همکار آهن آرتا
از سال 1368 با نخستین انبار در سهراه درچه فعالیت خود را آغار کرد و با گسترش خدمات به انبار دوم بختیاردشت، به تأمینکنندهای مطمئن برای تامین آهن آلات در ایران تبدیل شده است. با تیمی متخصص و فناوری روز، خرید و فروش فولاد را ساده، سریع و مطمئن میکنیم
دسترسی سریع
محصولات
آدرس ما
شماره تماس


کلیه حقوق متعلق به شرکت همکار آهن آرتا می باشد
لطفا نظر خود را در خصوص مطلب فوق در جهت بهتر شدن مطالب سایت با ما به اشتراک بگذارید.
همچنین در صورتی که سوالی دارید برای ما بنویسید تا در اسرع وقت پاسخگوی شما باشیم.