


فرآیند تولید لوله مانیسمان از شمش فولادی تا لوله بدون درز
در این مقاله با فرآیند تولید لوله مانیسمان از مرحله آمادهسازی شمش فولادی و حرارتدهی تا سوراخکاری، نورد و کنترل کیفیت آشنا میشوید و نکات مهمی را برای شناخت بهتر لولههای بدون درز بررسی میکنیم.
مقدمه
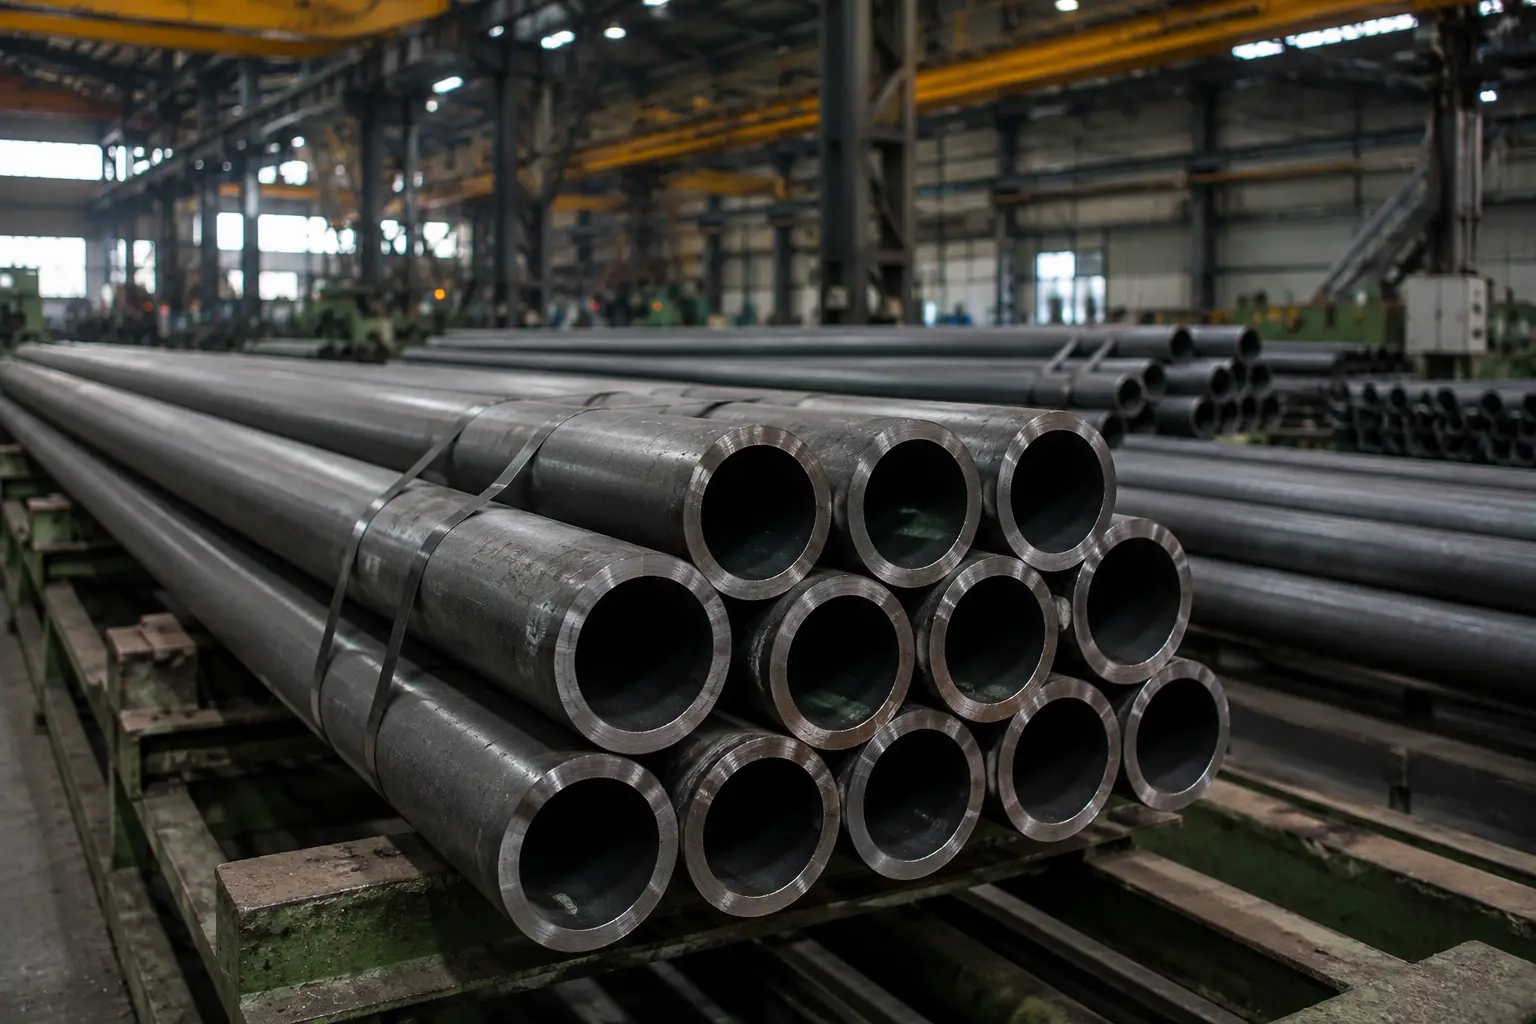
لولههای فولادی در بسیاری از پروژههای صنعتی، ساختمانی و تأسیساتی نقش مهمی دارند، اما همه لولهها با یک روش تولید نمیشوند. یکی از مهمترین تفاوتها میان انواع لوله فولادی، وجود یا نبود درز جوش در ساختار آنها است. لوله مانیسمان یا لوله بدون درز، همانطور که از نامش مشخص است، بدون استفاده از جوشکاری طولی تولید میشود و ساختار آن از ابتدا تا انتها یکپارچه است.
اما یک شمش فولادی توپر چگونه به لولهای توخالی، مقاوم و دقیق تبدیل میشود؟
فرآیند تولید لوله مانیسمان مجموعهای از عملیات حرارتی، سوراخکاری، نورد، کشش و کنترل کیفیت است. در این فرآیند، فولاد تحت دما و فشار کنترلشده تغییر شکل میدهد تا در نهایت محصولی با قطر، ضخامت و مشخصات فنی موردنظر تولید شود.
آشنایی با مراحل تولید لوله بدون درز به خریداران کمک میکند هنگام انتخاب محصول، درک بهتری از تفاوت میان لولههای مانیسمان و درزدار داشته باشند و محصول متناسب با شرایط کاری پروژه خود را انتخاب کنند.
لوله مانیسمان از چه ماده اولیهای تولید میشود؟
نقطه شروع تولید لوله بدون درز، شمش فولادی است. معمولاً برای این فرآیند از شمشهای فولادی گرد یا استوانهای استفاده میشود که کیفیت و ترکیب شیمیایی آنها تأثیر مستقیمی بر کیفیت محصول نهایی دارد.
نوع فولاد مورد استفاده بر اساس کاربرد لوله انتخاب میشود. برای مثال، برخی لولهها برای انتقال سیالات در فشار معمولی تولید میشوند، در حالی که بعضی دیگر باید توان تحمل فشار و دمای بالا را داشته باشند. به همین دلیل، انتخاب مواد اولیه تنها یک مرحله ساده در تولید نیست و پایه اصلی کیفیت لوله نهایی محسوب میشود.
شمش باید از نظر ترکیب شیمیایی، یکنواختی ساختار و کیفیت سطحی کنترل شود؛ زیرا هرگونه عیب در ماده اولیه میتواند در مراحل بعدی تولید گسترش پیدا کند.
مرحله اول: برش شمش فولادی
پس از انتخاب ماده اولیه، شمش فولادی بر اساس ابعاد موردنیاز خط تولید برش داده میشود. طول شمش اولیه با توجه به قطر، ضخامت و طول لولهای که قرار است تولید شود تعیین میشود.
دقت در این مرحله اهمیت زیادی دارد. اگر طول شمش با ظرفیت فرآیند شکلدهی هماهنگ نباشد، ممکن است میزان پرت مواد افزایش پیدا کند یا فرآیند تولید با مشکل مواجه شود.
شمشهای برشخورده سپس برای ورود به مرحله حرارتدهی آماده میشوند.
مرحله دوم: حرارتدهی شمش
شمش فولادی در حالت سرد قابلیت تبدیل مستقیم به لوله را ندارد. به همین دلیل، قبل از سوراخکاری و نورد باید تا دمای مناسب گرم شود.
شمشها وارد کورههای صنعتی میشوند تا فولاد به دمای مناسب برای شکلدهی گرم برسد. در این وضعیت، فولاد هنوز ذوب نشده است، اما انعطافپذیری لازم برای تغییر شکل تحت فشار را پیدا میکند.
کنترل دما در این مرحله بسیار مهم است. حرارت ناکافی میتواند شکلدهی را دشوار کند و حرارت بیش از حد نیز ممکن است بر کیفیت سطح و ساختار فولاد تأثیر منفی بگذارد. به همین دلیل، دمای شمش در طول فرآیند بهصورت دقیق کنترل میشود.
مرحله سوم: آمادهسازی و گرد کردن شمش
در برخی خطوط تولید، شمش پس از خروج از کوره از میان غلتکها عبور میکند تا شکل هندسی مناسبتری برای سوراخکاری پیدا کند.
هدف از این مرحله، ایجاد شرایط مناسب برای عملیات پیرسینگ یا سوراخکاری است. هرچه شکل شمش یکنواختتر باشد، کنترل فرآیند تولید و دستیابی به ضخامت یکنواخت در محصول نهایی آسانتر خواهد بود.
در این مرحله ممکن است سطح شمش نیز از پوستههای اکسیدی ایجادشده در اثر حرارت پاکسازی شود.
مرحله چهارم: سوراخکاری شمش؛ نقطه آغاز شکلگیری لوله
مهمترین بخش فرآیند تولید لوله مانیسمان، ایجاد حفره در مرکز شمش فولادی است. این عملیات معمولاً با استفاده از فرآیند سوراخکاری چرخشی یا Piercing انجام میشود.
شمش گرمشده میان غلتکهای مخصوص قرار میگیرد و همزمان تحت فشار و چرخش کنترلشده قرار میگیرد. در این شرایط، یک ابزار سوراخکننده یا سنبه، فرآیند ایجاد فضای خالی در مرکز شمش را هدایت میکند.
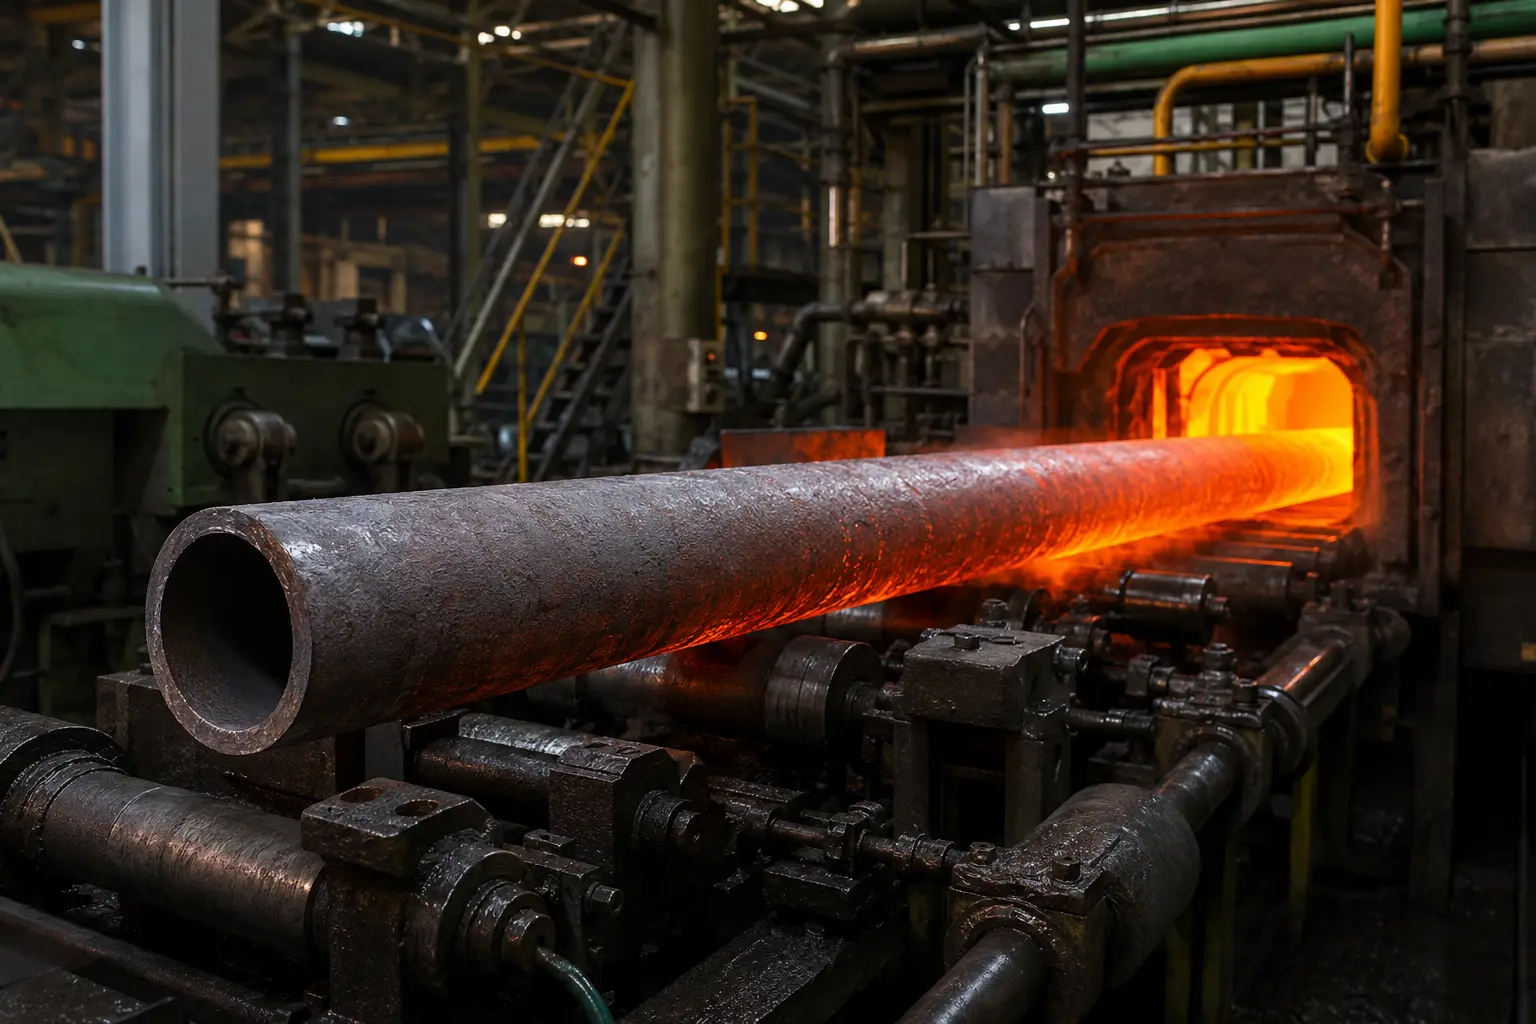
خروجی این مرحله دیگر یک شمش توپر نیست؛ بلکه قطعهای توخالی با دیواره نسبتاً ضخیم است که در صنعت به آن پوسته اولیه لوله یا Hollow Shell گفته میشود.
این مرحله دلیل اصلی تفاوت ساختاری لوله مانیسمان با لوله درزدار است. در تولید لوله درزدار، ورق فولادی خم شده و لبههای آن به یکدیگر جوش داده میشوند، اما در فرآیند تولید لوله بدون درز، ساختار توخالی مستقیماً از داخل شمش فولادی ایجاد میشود.
مرحله پنجم: نورد و افزایش طول لوله
پس از سوراخکاری، قطعه اولیه هنوز به ابعاد نهایی نرسیده است. دیواره آن ضخیم است و طول آن نیز محدود است. بنابراین، لوله وارد مراحل مختلف نورد میشود.
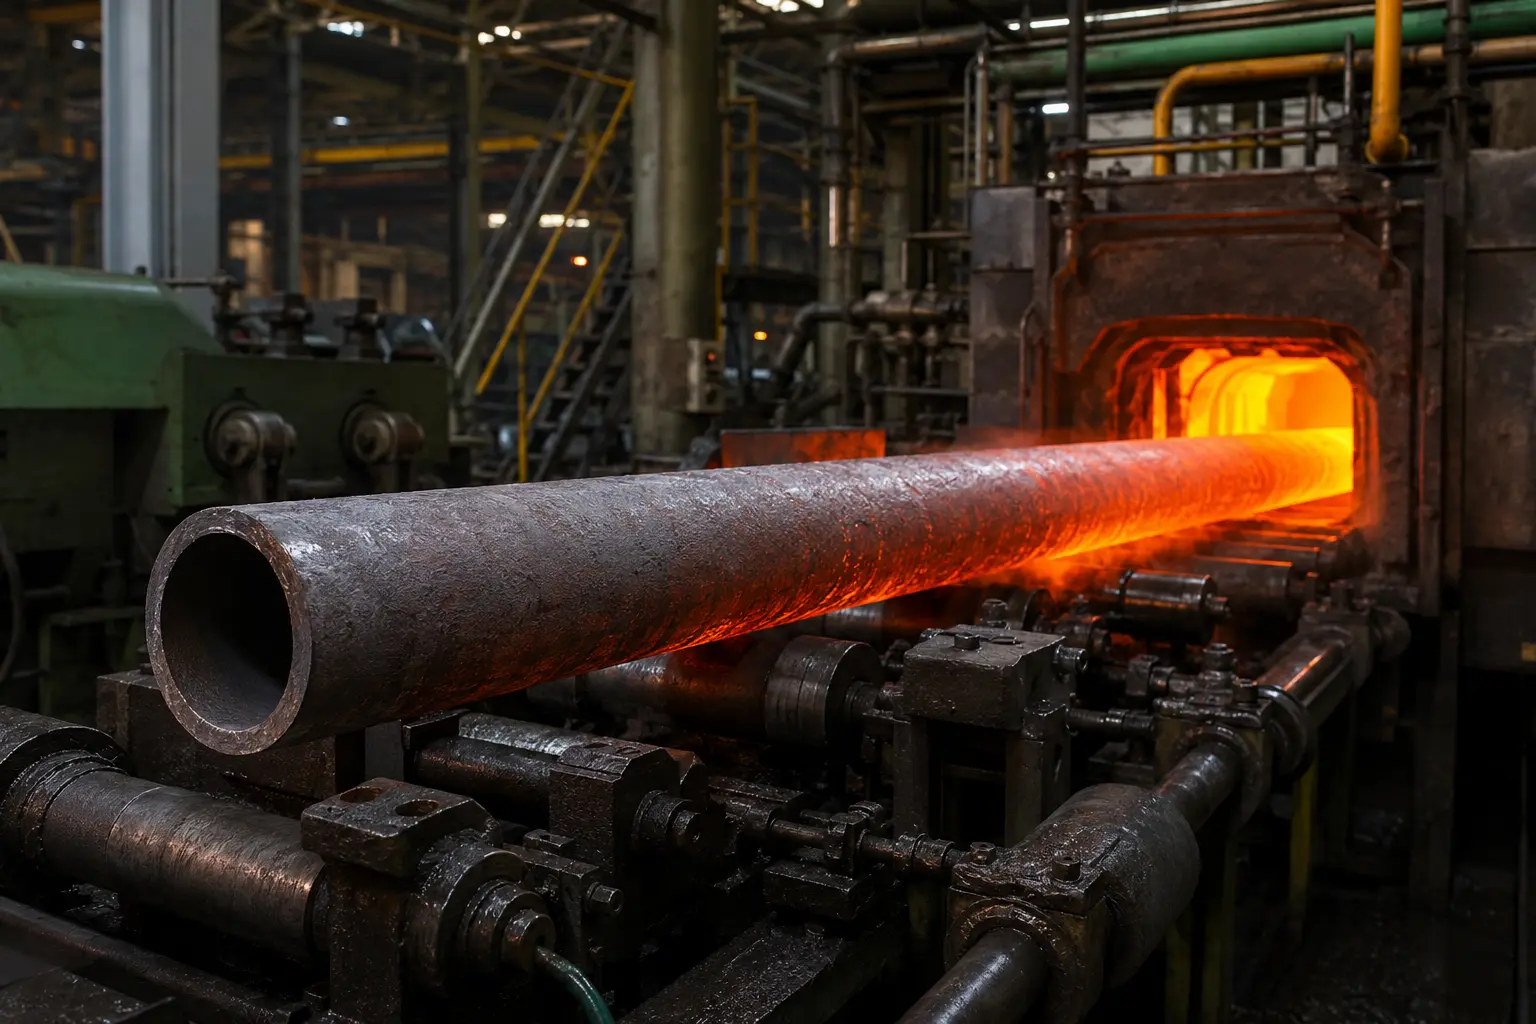
در فرآیند نورد، لوله از میان غلتکها و تجهیزات شکلدهنده عبور میکند. فشار واردشده باعث افزایش طول و تنظیم تدریجی قطر و ضخامت دیواره میشود.
در برخی خطوط تولید از تجهیزاتی مانند ماندرل یا سنبه داخلی استفاده میشود تا شکل داخلی لوله نیز کنترل شود. این مرحله اهمیت زیادی در رسیدن به ضخامت یکنواخت دارد.
هرچه کاربرد لوله حساستر باشد، کنترل ابعاد در فرآیند نورد اهمیت بیشتری پیدا میکند. برای مثال، در خطوطی که فشار سیال بالا است، اختلاف ضخامت دیواره میتواند بر عملکرد نهایی سیستم تأثیرگذار باشد.
مرحله ششم: تنظیم قطر و ضخامت
پس از نورد اولیه، لوله وارد تجهیزات تنظیمکننده میشود تا قطر خارجی و ضخامت دیواره آن به محدوده موردنظر نزدیک شود.
در این مرحله ممکن است لوله چندین بار تحت فرآیندهای شکلدهی قرار گیرد. هدف فقط کاهش یا افزایش قطر نیست؛ بلکه یکنواختی ابعاد در تمام طول لوله نیز اهمیت دارد.
به همین دلیل، تجهیزات اندازهگیری و کنترل کیفیت در خطوط مدرن نقش مهمی دارند. قطر خارجی، ضخامت جداره و میزان بیضی بودن لوله از جمله مواردی هستند که باید کنترل شوند.
مرحله هفتم: کاهش تنش و عملیات حرارتی
فرآیندهای نورد و تغییر شکل میتوانند تنشهایی در ساختار فولاد ایجاد کنند. برای کنترل این شرایط، برخی محصولات تحت عملیات حرارتی قرار میگیرند.
نوع عملیات حرارتی به جنس فولاد، استاندارد تولید و کاربرد نهایی بستگی دارد. هدف میتواند کاهش تنشهای داخلی، بهبود خواص مکانیکی یا آمادهسازی محصول برای مراحل بعدی باشد.
این مرحله نشان میدهد که کیفیت لوله بدون درز تنها به نبود جوش محدود نمیشود. ترکیب شیمیایی فولاد، دمای تولید، میزان تغییر شکل و عملیات حرارتی همگی در مشخصات نهایی محصول نقش دارند.
مرحله هشتم: صافکاری لوله
پس از فرآیندهای حرارتی و نورد، ممکن است لوله دارای مقداری انحنا یا تاب باشد. در مرحله صافکاری، لوله از تجهیزات مخصوص عبور داده میشود تا راستای آن اصلاح شود.
صاف بودن لوله بهویژه در پروژههایی که نیاز به نصب دقیق، اتصال چندین شاخه لوله یا استفاده در سیستمهای صنعتی دارند اهمیت زیادی دارد.
این مرحله همچنین باعث میشود محصول برای برش و کنترل نهایی آماده شود.
مرحله نهم: برش لوله در طول موردنیاز
لوله تولیدشده معمولاً بهصورت طولانی از خط تولید خارج میشود. سپس بر اساس استاندارد یا سفارش، در طولهای مشخص برش داده میشود.
کیفیت برش اهمیت دارد؛ زیرا دو سر لوله باید برای حمل، اتصال و استفاده در پروژه آماده باشند. در برخی موارد، عملیات تکمیلی روی سر لوله نیز انجام میشود.
طول شاخهها میتواند بسته به استاندارد تولید و کاربرد محصول متفاوت باشد.
مرحله دهم: کنترل کیفیت لوله مانیسمان
آخرین و یکی از مهمترین مراحل تولید، کنترل کیفیت است. لوله بدون درز قبل از عرضه باید از نظر ابعاد، کیفیت سطح و یکپارچگی ساختار بررسی شود.
بسته به استاندارد و کاربرد محصول، آزمایشهای مختلفی ممکن است انجام شود که از جمله آنها میتوان به موارد زیر اشاره کرد:
- کنترل قطر خارجی و ضخامت دیواره
- بررسی کیفیت سطح داخلی و خارجی
- تست صاف بودن لوله
- آزمایش فشار هیدرواستاتیک
- آزمونهای غیرمخرب مانند اولتراسونیک
- بررسی ترکیب شیمیایی و خواص مکانیکی
- کنترل طول و تلرانس ابعادی
نوع و سطح آزمایشها به استاندارد محصول و شرایط استفاده بستگی دارد. به همین دلیل، هنگام خرید لوله برای پروژههای حساس، توجه به استاندارد و مدارک فنی اهمیت زیادی دارد.
چرا فرآیند تولید در کیفیت لوله مانیسمان اهمیت دارد؟
ممکن است دو لوله از نظر ظاهری مشابه باشند، اما کیفیت آنها یکسان نباشد. تفاوت در مواد اولیه، تجهیزات تولید، کنترل دما، دقت نورد و آزمایشهای نهایی میتواند بر عملکرد محصول تأثیر بگذارد.
فرآیند تولید دقیق باعث میشود ضخامت دیواره کنترلشدهتر باشد و ساختار لوله برای کاربرد موردنظر آماده شود. البته انتخاب لوله مناسب فقط بر اساس عبارت «بدون درز» نباید انجام شود.
خریدار باید مواردی مانند قطر، ضخامت، رده، استاندارد، گرید فولاد و شرایط کاری پروژه را نیز بررسی کند.
فرآیند تولید چه تأثیری بر انتخاب لوله مناسب دارد؟
آشنایی با نحوه تولید لوله مانیسمان به مشتری کمک میکند انتخاب دقیقتری داشته باشد. برای مثال، پروژهای که با فشار یا دمای بالا سروکار دارد، ممکن است به مشخصات متفاوتی نسبت به یک سیستم تأسیساتی معمولی نیاز داشته باشد.
بنابراین، قبل از انتخاب محصول بهتر است ابتدا شرایط کاری مشخص شود:
- سیال عبوری چیست؟
- فشار کاری سیستم چقدر است؟
- دمای محیط یا سیال چقدر است؟
- چه استانداردی برای پروژه تعریف شده است؟
- قطر و ضخامت موردنیاز چیست؟
- آیا پروژه نیاز به گواهی و تستهای خاص دارد؟
پس از مشخص شدن این موارد، انتخاب محصول میتواند با دقت بیشتری انجام شود. برای بررسی مشخصات، ردهها و گزینههای موجود میتوانید به صفحه لوله مانیسمان مراجعه کنید و محصول مناسب پروژه خود را بر اساس نیاز فنی انتخاب کنید.
انتخاب انواع لوله فولادی متناسب با نیاز پروژه
هر پروژه با توجه به نوع کاربری، شرایط محیطی و مشخصات فنی به نوع متفاوتی از لوله نیاز دارد. به همین دلیل، انتخاب محصول نباید تنها بر اساس قیمت انجام شود و بررسی جنس، ضخامت، قطر و کاربرد لوله اهمیت زیادی دارد.
همکارآهن با ارائه انواع محصولات فولادی، امکان تأمین لوله موردنیاز پروژههای مختلف را فراهم کرده است. بسته به نوع کاربرد، میتوانید محصولاتی مانند لوله مانیسمان، لوله داربستی، لوله صنعتی، لوله گازی، لوله تست آب و لوله مبلی را بررسی و متناسب با نیاز پروژه انتخاب کنید.
شناخت تفاوت میان انواع لوله و مشخصات فنی هر محصول، به خریداران کمک میکند انتخاب دقیقتری داشته باشند و از استفاده محصول نامناسب در پروژه جلوگیری کنند.
جمعبندی
فرآیند تولید لوله مانیسمان از یک شمش فولادی توپر آغاز میشود و پس از طی مراحل حرارتدهی، سوراخکاری، نورد، تنظیم ابعاد، عملیات تکمیلی و کنترل کیفیت، به یک لوله فولادی بدون درز تبدیل میشود.
مهمترین ویژگی این فرآیند، تولید ساختاری یکپارچه بدون استفاده از جوش طولی است. با این حال، کیفیت نهایی محصول تنها به بدون درز بودن آن وابسته نیست و عواملی مانند کیفیت شمش اولیه، دقت تجهیزات، کنترل فرآیند، عملیات حرارتی و آزمایشهای نهایی نیز اهمیت بالایی دارند.
به همین دلیل، هنگام انتخاب لوله برای یک پروژه، بهتر است علاوه بر شناخت فرآیند تولید، مشخصات فنی و شرایط کاری نیز بهطور دقیق بررسی شوند. انتخاب درست لوله میتواند به عملکرد مطمئنتر سیستم و کاهش مشکلات احتمالی در زمان بهرهبرداری کمک کند.
سوالات متداول
1.لوله مانیسمان چگونه تولید میشود؟
لوله مانیسمان از شمش فولادی توپر تولید میشود. شمش پس از حرارتدهی، سوراخکاری شده و سپس با فرآیندهای نورد و شکلدهی به لوله بدون درز تبدیل میشود.
2.آیا در تولید لوله مانیسمان از جوشکاری استفاده میشود؟
خیر. در ساخت بدنه اصلی لوله مانیسمان از جوش طولی استفاده نمیشود و حفره داخلی مستقیماً در شمش فولادی ایجاد میشود.
3.مهمترین مرحله تولید لوله مانیسمان چیست؟
مرحله سوراخکاری یا پیرسینگ اهمیت بالایی دارد؛ زیرا در این مرحله شمش فولادی توپر به قطعهای توخالی تبدیل میشود.
4.چرا شمش فولادی قبل از تولید گرم میشود؟
حرارت باعث افزایش قابلیت شکلپذیری فولاد میشود و انجام عملیات سوراخکاری و نورد را امکانپذیر میکند.
5.آیا همه لولههای مانیسمان کیفیت یکسانی دارند؟
خیر. کیفیت به عواملی مانند مواد اولیه، استاندارد تولید، تجهیزات کارخانه، دقت ابعادی و کنترل کیفیت بستگی دارد.
6.هنگام خرید لوله مانیسمان به چه مشخصاتی توجه کنیم؟
قطر، ضخامت، رده لوله، استاندارد، گرید فولاد و شرایط فشار و دمای کاری پروژه از مهمترین موارد هستند.
7.آیا فرآیند تولید بر قیمت لوله مانیسمان تأثیر دارد؟
بله. تولید لوله بدون درز به تجهیزات و فرآیندهای تخصصی نیاز دارد و عواملی مانند نوع فولاد، ابعاد، رده و استاندارد نیز بر هزینه تولید و قیمت نهایی تأثیر میگذارند.



خبرنامه همکار آهن


همکار آهن آرتا
از سال 1368 با نخستین انبار در سهراه درچه فعالیت خود را آغار کرد و با گسترش خدمات به انبار دوم بختیاردشت، به تأمینکنندهای مطمئن برای تامین آهن آلات در ایران تبدیل شده است. با تیمی متخصص و فناوری روز، خرید و فروش فولاد را ساده، سریع و مطمئن میکنیم
دسترسی سریع
محصولات
آدرس ما
شماره تماس


کلیه حقوق متعلق به شرکت همکار آهن آرتا می باشد
لطفا نظر خود را در خصوص مطلب فوق در جهت بهتر شدن مطالب سایت با ما به اشتراک بگذارید.
همچنین در صورتی که سوالی دارید برای ما بنویسید تا در اسرع وقت پاسخگوی شما باشیم.